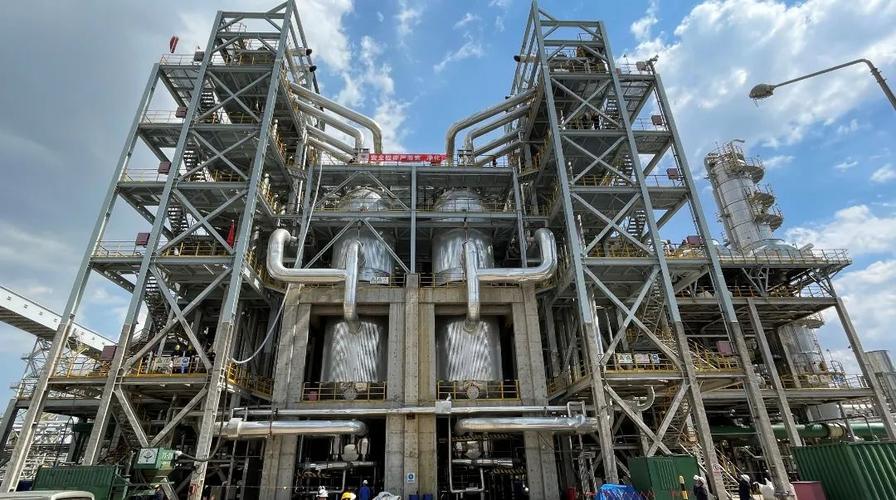
我国甲醇工业迎来重要里程碑:采用完全自主知识产权国产催化剂的年产186万吨甲醇装置实现一次性开车成功,并顺利产出合格精甲醇产品。更值得关注的是,该装置在运行过程中同步实现了异丙醇等副产物的高效分离与利用,标志着我国大型甲醇装置在催化剂国产化与副产资源化方面取得双重突破。
一、国产催化剂性能达到国际先进水平
该年产186万吨甲醇装置采用国内科研机构与企业联合开发的铜基甲醇合成催化剂。与传统进口催化剂相比,国产催化剂在活性、选择性和热稳定性方面表现出色:一次开车过程中,催化剂床层温度分布均匀,起活温度低,诱导期短,粗甲醇中副产物含量得到有效控制。标定数据显示,甲醇时空产率与进口催化剂相当,而异丙醇等高级醇副产物的生成比例更易于调控,为后续分离提纯创造了有利条件。
二、异丙醇副产实现资源化利用
甲醇合成过程中不可避免会生成少量异丙醇等副产物。以往这些副产物多随粗甲醇进入精馏系统,或作为杂醇油低价出售;如今通过优化催化剂配方与工艺条件,异丙醇的生成量可实现一定程度的定向调控。该装置配套建设了异丙醇回收与精制单元,将合成副产中的异丙醇提纯至工业级甚至医药级标准,直接供应市场。据初步测算,按当前异丙醇市场价格,每年可增加数千万元副产收益,同时减少废液排放,提升装置整体经济性与环保水平。
三、一次开车成功彰显工程化能力
年产186万吨甲醇装置属于超大型煤化工装置,一次性开车成功对催化剂装填、升温还原、气体净化、系统联锁等环节提出极高要求。此次开车过程中,技术人员严格执行国产催化剂的升温还原方案,控制还原过程中水汽浓度与氢碳比,确保催化剂活性最大程度释放。从投料到产出合格精甲醇仅用时较短,且装置运行平稳,证明国产催化剂与大型装置工艺适配性良好,我国甲醇工业对进口催化剂的依赖进一步降低。
四、意义与展望
此次国产催化剂在186万吨级甲醇装置上的成功应用,不仅验证了国产催化剂在大规模装置上的可靠性,也为异丙醇等副产高值化利用提供了新思路。随着催化剂配方持续优化和副产分离技术进步,甲醇装置有望实现“主产甲醇、副产高端醇”的精细化生产模式,推动煤化工向差异化、高附加值方向转型。对于行业而言,这一案例再次证明:关键催化剂国产化是保障产业链安全、降低生产成本的核心抓手,而副产物资源化则是提升装置综合竞争力的重要途径。
(完)